您好!欢迎访问广州品鑫机电 — 达沃鑫品牌授权销售服务商

 达沃鑫授权经销商
免费服务热线
18126855110 达沃鑫授权经销商
免费服务热线
18126855110 
导轨的实际表现,一半取决于产品,一半取决于安装。同一批导轨装在两台设备上,阻力与精度可能相差明显,差别往往出在基面处理与锁紧方式上。围绕自动化设备导轨的安装环节,达沃鑫把现场高发的问题按顺序梳理。
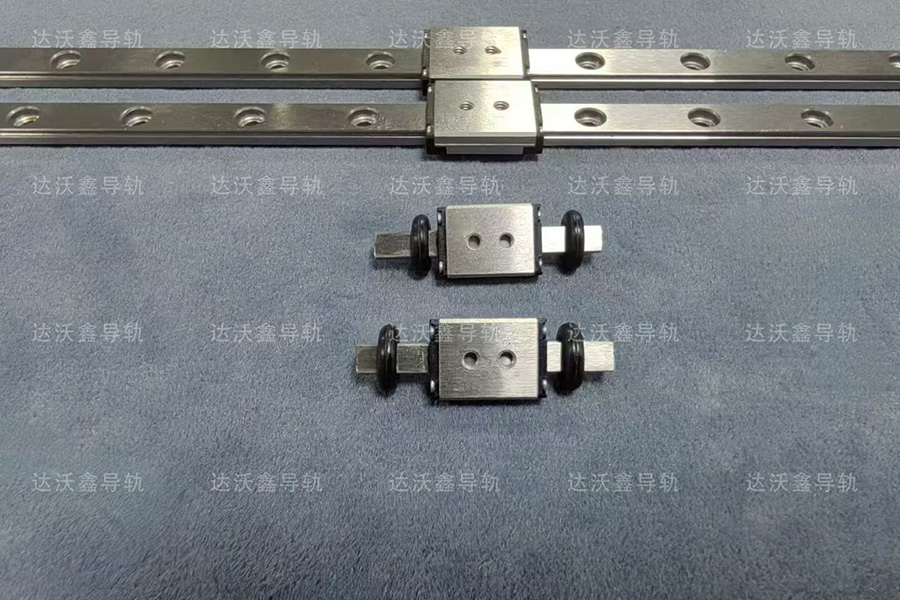
基面是精度的地方基
安装基面的平面度直接决定导轨是否会被迫变形。机架焊接件焊后存在微量扭曲,加工件的平面度也可能超差,导轨用螺栓强行压紧后随之预变形,滑块的运行阻力沿行程出现起伏。安装前用平尺与塞尺检查基面,必要时做刮研或加垫调整,这一步省不得。
基准侧与从动侧要分开处理
双导轨机构中,基准侧导轨的位置精度决定整套机构的走向,从动侧则跟随配合。基准侧应先固定并校直,再以它为基准调整从动侧的平行度,顺序反过来会把误差叠加。平行度调整常用百分表沿行程逐点测量,全程数据比单点数据更能反映真实状态。
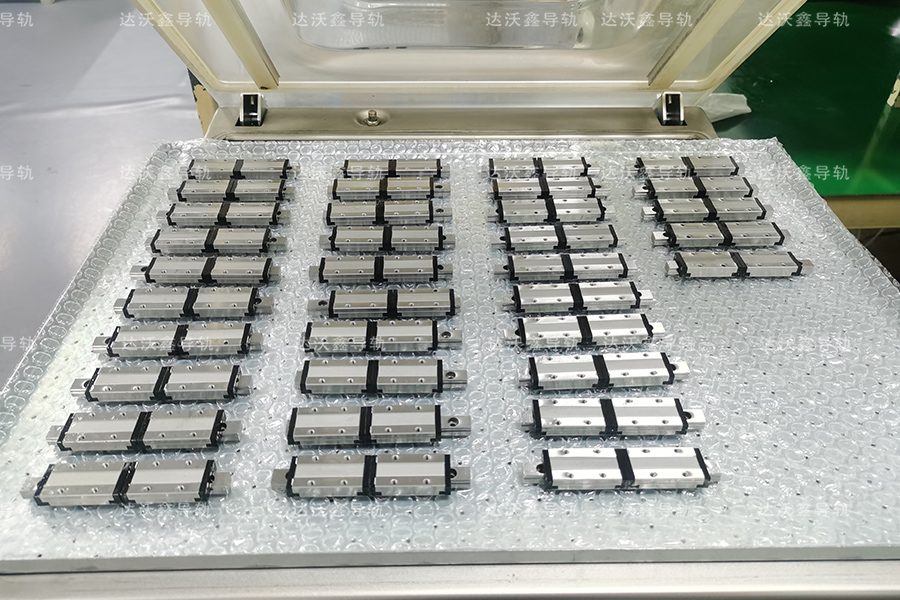
锁紧顺序影响应力分布
螺栓按对角顺序分次锁紧,让导轨逐步贴合基面;一次锁死会让应力集中在局部,导轨产生波浪形变形。扭矩按规格给出的数值执行,扭矩过大可能拉伤螺纹或压陷导轨底面,过小则在振动工况下松动。这两项细节在装配作业指导书中应当写明。
装完必须复测
装好之后手动全程推动滑块,感受阻力是否均匀,检查有无卡涩与异响;再用程序跑空载循环,观察电流曲线与定位反馈。首装复测能拦截大部分装配问题,成本很低。达沃鑫导轨随货提供安装要点说明,明确了扭矩与贴合要求,为现场施工提供了可执行的参照。
拆卸与重装同样讲究
设备搬迁或机构改造后重新装配,导轨常被直接复位。实际上拆下的导轨已带有原来的装配应力印痕,重装时应重新检查基面与直线度,避免把旧的变形带进新机构。达沃鑫品牌的技术支持在改造项目中会提示这一环节,减少重复装配带来的精度损失。
平行度复测的两种现场做法
一是百分表法:将表座吸附在滑块或专用工装上,沿全程逐点读取从动侧相对基准侧的偏差,记录偏差极值所在位置,便于针对性调整。二是激光对中法:适用于长行程与高精度机构,全程连续读数,能直观看出导轨的弯曲趋势。两种方法都不依赖复杂设备,关键在测点数量与记录方式。达沃鑫品牌在技术沟通中建议客户把复测数据归档,同一台设备的历次装配数据可比,问题定位会快很多。
安装不是把螺栓拧紧,而是把误差控制住。这一步做扎实,自动化设备导轨的精度与寿命才有着落。

 2026-11-20


2026-11-20
2026-11-19
2026-11-19
 18126855110

heyw@pinxincnc.com

4008886339

广东省东莞市南城街道白马黄金一路5号4栋一楼凌凯机电